弹性膜片联轴器测量轴向偏差

弹性膜片联轴器凭借良好的挠性补偿能力,广泛应用于各类精密传动设备中,可适配设备运行中的轻微位移变化。轴向偏差是联轴器安装与运维中核心的检测指标,主要指两组半联轴器端面之间的轴向间隙差值与端面跳动量,偏差数值异常会直接影响传动系统的运行状态。轴向偏差过大会造成膜片承受持续的交变拉伸与挤压载荷,长期运行下会引发膜片疲劳形变、磨损加剧,同时造成设备运行振动增大、噪音升高,缩短轴承、联轴器等传动部件的使用寿命。因此,精准完成轴向偏差测量,把控安装与运维中的偏差数值,是保障传动系统稳定运行、降低设备故障概率的关键工序。
弹性膜片联轴器轴向偏差测量前,需完成设备预处理与工具校准工作,为精准检测筑牢基础。首先要关停传动设备,锁定设备电源,确保设备处于完全静止的停机状态,避免盘车测量时出现设备异动,保障作业安全。随后清理联轴器表面的油污、粉尘与锈蚀杂质,保证半联轴器端面平整洁净,无杂物遮挡测量点位,防止杂质影响表头读数精度。测量常用工具以高精度百分表、磁性表座为主,简易初测可搭配塞尺辅助检测。工具使用前需检查百分表指针灵活性与归零状态,确认表针无卡顿、表盘数值清晰,同时调试磁性表座吸附稳定性,避免测量过程中工具松动偏移。此外,需确定基准轴系,固定基准侧半联轴器,仅调整从动侧设备位置,规避双向变动造成的测量数据偏差。
轴向偏差测量的核心实操流程需遵循定点、匀速、稳测的原则,规范完成数据采集工作。作业时将磁性表座固定在基准侧半联轴器上,调整百分表表头,使其垂直贴合从动侧半联轴器端面,预留合理的表头预压缩量,完成表盘调零操作。为保证数据全面性,需在联轴器端面标记0°、90°、180°、270°四个均匀分布的测量点位。随后手动匀速转动轴系,每转动90°停留稳定后,依次记录四个点位的百分表读数,全程保持转动速度均匀,避免快速盘车导致表头晃动、数据失真。测量过程中需观察表头跳动状态,若出现数值大幅波动,需暂停作业,检查表座固定状态与表头贴合位置,重新校准后再次测量,确保每组采集数据真实有效。
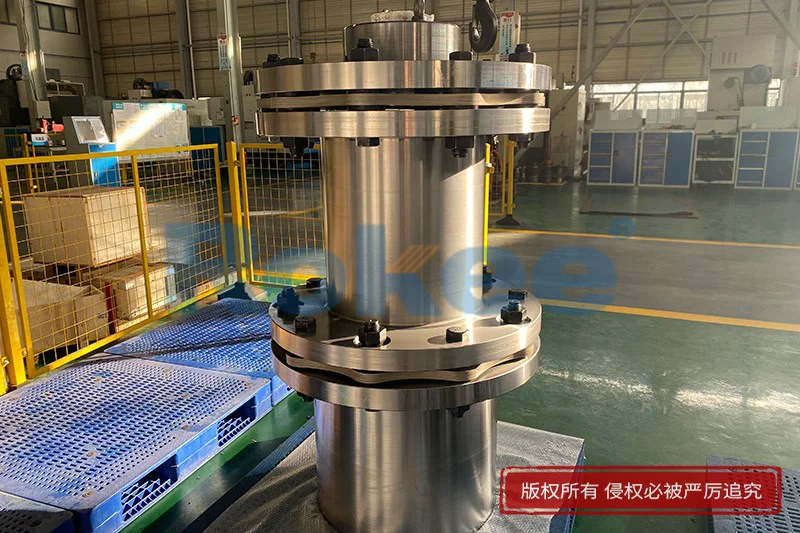
测量完成后需对采集数据进行整理核算,精准判定轴向偏差状态并区分偏差类型。将四个方位的测量读数进行对比,提取数值值,两者的差值即为联轴器端面的轴向跳动偏差,同时结合各点位读数差异,判断偏差为整体轴向偏移或端面倾斜偏差。若各点位读数差值较小,多为轴系整体轴向位移导致的偏差;若对角点位读数差值悬殊,则说明两半联轴器端面存在角度倾斜问题。核算过程中需剔除异常波动数据,对偏差数值接近临界区间的点位,可重复测量二次核验,避免单次测量误差造成判定失误。通过精准的数据核算,可清晰掌握联轴器轴向对中状态,为后续的偏差调整提供准确的数据支撑,杜绝盲目调整作业。
针对测量得出的轴向偏差问题,需结合偏差类型与数值大小,采取对应的精细化调整方式。对于轻微轴向偏移偏差,可通过微调从动设备的轴向位置,小幅调整设备间距,均匀修正联轴器端面间隙差值。针对端面倾斜引发的角度偏差,可通过增减设备底座垫片、微调地脚顶丝的方式,修正轴系倾斜角度,让两半联轴器端面保持平行状态。调整作业需遵循少量多次的原则,每完成一次微调后,重新进行全点位测量,逐步将偏差数值控制在合理区间。调整完成后紧固所有地脚螺栓与联轴器连接螺栓,再次复检轴向偏差,确保数值稳定无反弹,同时检查膜片状态,无扭曲、挤压受力异常情况,保障传动系统可平稳投入运行。
标签:JMJ膜片联轴器 , 膜片挠性联轴器 , 膜片胀套联轴器 , 膜片弹性联轴器 , 膜片型联轴器 , JM膜片联轴器 , 挠性膜片联轴器 , 弹性膜片联轴器 , 高速膜片联轴器 , 双膜片联轴器 , 单膜片联轴器 , 膜片式联轴器 , 膜片联轴器 ,
联轴器生产厂家,联轴器制造厂家,联轴器公司,膜片联轴器厂家,膜片联轴器生产厂家,膜片联轴器制造厂家,膜片联轴器公司, 弹性膜片联轴器厂家,弹性膜片联轴器生产厂家,弹性膜片联轴器制造厂家,弹性膜片联轴器公司, 弹性联轴器厂家,弹性联轴器生产厂家,弹性联轴器制造厂家,弹性联轴器公司, 荣基工业科技(江苏)有限公司
《弹性膜片联轴器测量轴向偏差》由联轴器厂家Rokee 荣基工业科技(江苏)有限公司更新于2026年8月10日。
 微信客服咨询

 微信咨询